树脂产品仿红木制作流程方法培训 工厂生产模式手把手演示工艺品
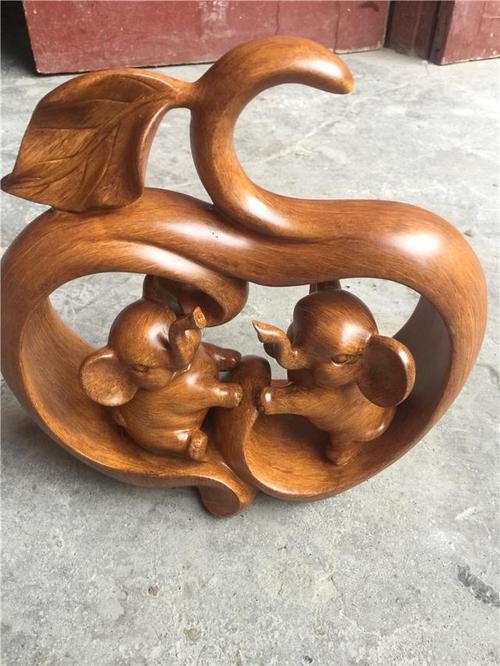
一、培训背景与目标
随着红木资源日益稀缺,树脂仿红木工艺品因其成本低、造型丰富、稳定性好而备受市场青睐。本培训旨在通过工厂生产模式的手把手演示,让学员系统掌握从模具制作到成品包装的完整树脂仿红木工艺流程,能够独立完成仿红木工艺品的批量生产。
二、生产前准备
1. 原料与工具
- 树脂:不饱和聚酯树脂(透明或浅色)、固化剂、促进剂
- 填料:石粉、木粉、色浆(红木色系:深红、紫红、黑红)
- 模具:硅胶模具或玻璃钢模具(仿红木纹理已雕刻在模具内壁)
- 辅助材料:脱模剂、砂纸(240目-2000目)、抛光蜡、钢丝棉
- 工具:电子秤、搅拌桶、真空脱泡机、烤箱或固化房、打磨机、喷枪
2. 车间环境
- 温度控制在25℃±5,湿度低于70%
- 配备通风排气系统、防尘打磨台
三、核心制作流程(手把手演示)
步骤1:模具处理
- 用软布清洁模具内壁,确保无灰尘和残留树脂。
- 均匀喷涂脱模剂,静置5-10分钟至干燥。
步骤2:树脂调配
1. 按重量比称取树脂100份、石粉30-50份、木粉10-20份。
2. 加入红木色浆(建议先小样调色,对照红木样板),搅拌至颜色均匀。
3. 加入促进剂1-2份,搅拌;最后加入固化剂1-2份(根据室温调整),快速搅拌均匀。
> 注意:固化剂与促进剂严禁直接混合,否则会爆炸性固化。
步骤3:真空脱泡与浇注
- 将混合液放入真空脱泡机,抽真空至-0.09MPa,保持3-5分钟。
- 从模具最低处缓慢浇注,避免产生气泡。
- 浇注后轻震模具,促进气泡上浮。
步骤4:固化与脱模
- 室温固化2-4小时(或放入40-60℃固化房加速)。
- 待树脂完全硬化不粘手,脱模取出粗坯。
步骤5:修整与打磨
- 用美工刀修除飞边、毛刺。
- 依次用240目→400目→800目→1500目→2000目水砂纸打磨至表面光滑。
- 重点打磨转角、沟槽处,保持纹理清晰。
步骤6:仿红木纹理处理(关键)
- 做旧着色:用深层红木色浆加少量黑色浆,调成油性着色剂,用棉布擦拭,让纹理凹处积色。
- 干刷:用硬毛刷蘸取浅色面漆,轻扫凸起部分,形成明暗对比。
- 描纹:用细笔勾勒木纹线,增强逼真感(可根据模具自带纹理省略)。
步骤7:上漆与抛光
- 喷涂透明哑光或半哑光清漆,2-3遍,每遍间隔30分钟。
- 待漆膜干透,用抛光蜡配合海绵轮抛光,使表面呈现红木natural光泽。
步骤8:组装与包装
- 若为多部件产品,用树脂胶粘接,固定后修整接缝。
- 质检:检查色差、气泡、划痕。
- 包装:防震泡沫+定制纸箱,贴标出厂。
四、工厂生产模式要点
1. 批量生产布局
- 流水线分工:调树脂→浇注→脱模→打磨→上色→喷漆→包装,每工序专人负责。
- 模具管理:每套模具设使用次数台账,定期修复。
2. 质量控制
- 每一批次留样对比,色差ΔE≤2。
- 建立首件检验制度,合格后方可批量。
3. 成本控制
- 石粉添加比例不超过树脂的60%,否则强度下降。
- 固化剂用量固定小样试验,避免废品。
五、常见问题与解决
| 问题 | 原因 | 对策 |
|------|------|------|
| 产品表面气泡 | 浇注速度过快、未脱泡 | 抽真空、缓慢浇注 |
| 颜色发花 | 色浆分散不均 | 先与少量树脂做色浆母液 |
| 固化不良 | 固化剂/促进剂比例错误 | 按温度调整用量,做小样 |
| 纹理不清晰 | 打磨过度 | 保留模内纹理,轻打磨 |
六、培训
树脂仿红木工艺品生产的关键在于模具精准、配比稳定、上色自然。通过本工厂模式手把手演示,学员可掌握从原料到成品的全流程细节,并具备批量生产的组织能力。建议在培训后先进行小批量试制,再逐步放大产能。记住:高仿真红木效果依赖于“七分模具,三分后期”,每一步的耐心操作是品质的保证。
如若转载,请注明出处:http://www.youqihe.com/product/45.html
更新时间:2026-10-22 07:46:17